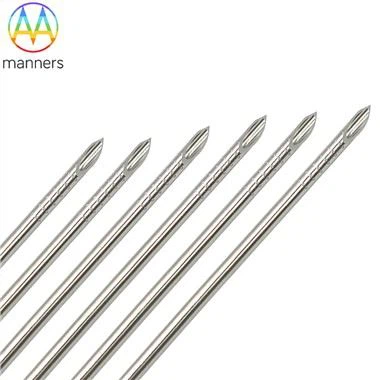
Control de precisión del trefilado de tubos para hipotubo médico
Sep 25, 2026
Puntos débilesLos hipotubos médicos para catéteres y aplicaciones endoscópicas exigen una tolerancia dimensional ultra-precisa, con un diámetro exterior que oscila entre 0,20 mm y 20 mm y un ancho de corte mínimo de 0,012 mm. Los procesos tradicionales de trefilado de tubos a menudo enfrentan puntos débiles importantes: espesor de pared inconsistente, mala concentricidad y precisión dimensional inestable después del trefilado de múltiples pasadas. Estos defectos conducen directamente a un rendimiento de torque insuficiente y a una flexibilidad desigual de los hipotubos terminados, lo que provoca torceduras, fallas en el seguimiento o deformación estructural durante la cirugía mínimamente invasiva. Además, los parámetros de trefilado inadecuados inducen fácilmente tensiones internas residuales, lo que reduce la resistencia a la fatiga de los hipotubos de acero inoxidable y Nitinol y acorta la vida útil de los dispositivos de intervención médica. La producción en masa también tiene problemas con el bajo rendimiento de tubos ultrafinos, ya que no cumplen con los estrictos requisitos de consistencia de lotes de la certificación médica ISO13485.
Principio de funcionamientoEl trefilado de tubos médicos es un proceso de conformado de plástico en frío que logra una reducción precisa del diámetro y una optimización del espesor de la pared mediante la deformación plástica forzada. El principio básico es extraer tubos metálicos soldados o sin costura pre-preprocesados a través de juegos de troqueles de precisión a temperatura ambiente. Bajo la acción combinada de la extrusión del troquel y la fuerza de tracción, el área de la sección transversal-del tubo se reduce uniformemente y la longitud del tubo se extiende sincrónicamente. Durante la deformación, la estructura del grano metálico se refina y se dispone direccionalmente, lo que mejora significativamente la resistencia a la tracción y la suavidad de la superficie del tubo. Para los hipotubos de grado médico-, el proceso de trefilado controla estrictamente la tasa de reducción de una sola-pasada dentro del 10%-25% para evitar un endurecimiento excesivo. Los sistemas de lubricación auxiliar reducen la fricción entre el tubo y la matriz, lo que garantiza una precisión de corte ultrafino y una calidad impecable de la superficie interior y exterior, sentando las bases para el posterior procesamiento de patrones de corte por láser.
Clasificación de equiposSegún las estructuras de soporte internas y los escenarios de procesamiento, los equipos de extracción de tubos médicos se dividen en tres categorías principales. El primero es el equipo de trefilado por fregadero, que no tiene soporte de mandril interno, adecuado para el procesamiento de hipotubos médicos de paredes gruesas-, que presenta una estructura simple y una alta eficiencia de procesamiento. En segundo lugar está el equipo de trefilado con mandril fijo, equipado con mandriles internos estáticos, que bloquea con precisión el tamaño del diámetro interior y garantiza un espesor de pared uniforme, ampliamente utilizado en la producción de hipotubos de precisión de acero inoxidable 304 y 316L. En tercer lugar está el equipo de trefilado con tapón flotante, con mandriles flotantes auto-centrados, que equilibran la tensión interna y externa durante el trefilado, logrando un procesamiento de alta-precisión de hipotubos de Nitinol de pared ultra-delgada- y de diámetro ultra-fino-. Todo el equipo de dibujo de grado médico-está equipado con sistemas de detección dimensional de circuito cerrado-para cumplir con los estándares de calidad ISO9001 e ISO13485.
Pautas de operaciónLa operación de extracción de tubos estándar para hipotubos médicos sigue procedimientos estandarizados. En primer lugar, inspeccione los espacios en blanco de la materia prima para confirmar la composición del material de acero inoxidable, nitinol o aleación de cobalto, y elimine los espacios en blanco con grietas superficiales y desviaciones dimensionales. En segundo lugar, seleccione matrices y mandriles coincidentes según los parámetros del tubo objetivo y configure lubricantes médicos de calidad alimentaria-para evitar riesgos de biocompatibilidad. En tercer lugar, establezca parámetros de dibujo graduados, adopte una reducción gradual de múltiples-pasadas en lugar de una-deformación grande una vez, y establezca procedimientos de recocido intermedios para tubos-endurecidos para restaurar la ductilidad. En cuarto lugar, realice un monitoreo dimensional en tiempo real-durante la operación, ajuste dinámicamente la velocidad de estirado y la tensión. Por último, realice un tratamiento de limpieza y alivio de tensión posterior al procesamiento, y pruebe la precisión dimensional y las propiedades mecánicas una por una antes del almacenamiento.
Experiencia prácticaLa práctica de producción a largo plazo-muestra que el grado de coincidencia entre la velocidad de estirado y la tasa de reducción es la clave para mejorar el rendimiento del hipotubo. Para tubos ultra-finos de menos de 1 mm de diámetro, una baja-velocidad y una pequeña-reducción pueden evitar eficazmente la rotura y la excentricidad del tubo. Para los tubos de aleación con memoria de forma de Nitinol, el recocido oportuno a baja temperatura después de cada dos pasadas de estirado puede mantener las características superelásticas del material. En la producción por lotes, la calibración regular del troquel y el reemplazo del lubricante pueden mantener el ancho de corte estable por encima de una precisión de 0,012 mm. Las empresas que adoptan-el escaneo láser de dimensiones en tiempo real en el proceso de dibujo pueden reducir la tasa de defectos en más de un 30 %, y los hipotubos terminados tienen una torsión y una resistencia a la flexión más estables, adaptándose completamente a los escenarios de intervención cardiovascular y urinaria.
Resumen y SublimaciónEl trefilado de tubos es el proceso principal principal de la fabricación de hipotubos médicos, y su precisión determina directamente el rendimiento principal de los dispositivos médicos cortados con láser-posteriores. Resolver los puntos débiles de la inestabilidad dimensional y la tensión residual en los procesos de embutición tradicionales es esencial para mejorar la seguridad y la estabilidad de los dispositivos médicos mínimamente invasivos. La selección de equipos estandarizados y los procedimientos operativos estandarizados son las garantías básicas para una producción de hipotubos de alta-calidad. La refinada estructura de grano formada mediante estirado de precisión confiere a los tubos médicos propiedades mecánicas superiores, que es la razón fundamental por la que los hipotubos cortados con láser-se utilizan ampliamente en la angioplastia coronaria percutánea y otras cirugías de precisión.
Prospecto y sugerenciaCon el rápido desarrollo de la tecnología médica mínimamente invasiva, los hipotubos médicos se están desarrollando hacia un diámetro más pequeño, una pared más delgada y una flexibilidad personalizada. Se sugiere que los fabricantes actualicen los equipos de dibujo inteligentes con ajuste automático de parámetros y funciones de detección de defectos en línea. Fortalecer la investigación de procesos de trefilado adaptativo de materiales-, formular procesos exclusivos para acero inoxidable, Nitinol y otras aleaciones médicas diferentes. Establecer-un sistema completo de trazabilidad de la calidad del proceso en línea con los estándares de certificación médica para mejorar aún más la consistencia del producto y la aplicabilidad médica, y ampliar los escenarios de aplicación en los campos de neurología e intervención vascular periférica.