Cómo los fabricantes de agujas para biopsia mamaria asistida por vacío dominan el micromecanizado de tipo suizo
Jul 09, 2026
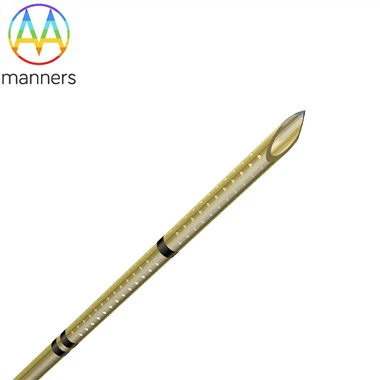
La aguja de biopsia mamaria asistida por vacío (VABB) se denomina, con razón, la "joya de la corona de la intervención mamaria mínimamente invasiva". Su dificultad de fabricación supera con creces la de las agujas de biopsia convencionales. Una aguja VABB calificada debe integrar una muesca de muestra, una luz de corte, un canal de vacío y una interfaz deslizante dentro de un diámetro de tubo de tan solo 2 a 3 mm (10 G a 14 G), con tolerancias universalmente controladas dentro de ±0,01 mm. Esto impone exigencias extraordinarias a unFabricante de agujas para biopsia mamaria asistida por vacío-Equipos y capacidades de proceso.
El torno tipo-suizo (torno de cabezal deslizante) como activo de producción principal
Los principales fabricantes utilizan universalmente tornos importados de tipo suizo-multi-ejes múltiples (por ejemplo, Citizen L12-1M7) para una producción de alto-. Diseñadas específicamente para componentes delgados, estas máquinas alimentan barras en forma axial a través de un cabezal deslizante, sincronizándose con herramientas activas montadas en la parte trasera-para fresado, taladrado y ranurado de compuestos. Al lograr precisiones de posicionamiento de ±0,005 mm y repetibilidad de ±0,002 mm, manejan fácilmente las intrincadas microcaracterísticas de los componentes de las agujas VABB.
Desafíos diferenciales del mecanizado de tres componentes principales
- Punta de la aguja: El elemento más exigente. A diferencia de las puntas biseladas simples, las puntas VABB suelen tener bordes cortantes compuestos de triple superficie-. Deben ser lo suficientemente afilados para permitir la penetración sin esfuerzo en el tejido mamario y, al mismo tiempo, realizar una transición suave para evitar desgarros durante la rotación. Utilizando una fresa plana-de Ø0,4531", la Citizen L12-1M7 ejecuta pasadas de fresado ortogonales, con tiempos de ciclo de una sola-pieza de aproximadamente 30 minutos. Los contornos resultantes se someten a una inspección de proyección con un aumento de 50 a 100x para certificar la integridad de los bordes y las superficies libres de rebabas.
- Cánula con muesca de muestra: La precisión en la geometría de la ventana de muesca es primordial. El ancho, la profundidad y la agudeza del borde de la ranura gobiernan directamente el volumen y la integridad de la adquisición del tejido. Los fabricantes aprovechan los tornos-tipo suizo para controlar meticulosamente los perfiles de muesca, evitando que los bordes se vuelquen-o micro-pasos que podrían causar arrastre de tejido o fallas en el muestreo.
- Cánula de corte: Los desafíos se centran en el chaflán frontal interno y el ensanchamiento distal. El chaflán interno debe alinearse perfectamente con la trayectoria de la punta de corte para evitar interferencias, mientras que el ensanchamiento facilita la conexión con la luz de vacío del mango. La ejecución de estas funciones en una sola configuración utilizando la coordinación de múltiples herramientas-del torno garantiza una concentricidad crítica.
Lógica de Calidad en Micromecanizado
Los fabricantes maduros instituyen el mecanizado posterior-de inspección multicapa: los calibres de pasador verifican los diámetros internos (garantizando la permeabilidad del vacío); los proyectores de contornos comparan geometrías de punta/muesca con datos CAD; micrómetros muestrean las dimensiones externas; y los probadores de rugosidad de superficies validan interfaces clave. Las líneas avanzadas integran visión artificial para el monitoreo en línea de defectos de borde. Esta doble protección-"precisión del equipo más verificación del proceso"-constituye la base del rendimiento constante de la aguja VABB.
Evolución de máquinas independientes a células flexibles
PrincipalFabricantes de agujas para biopsia mamaria asistida por vacío- han progresado más allá del mecanizado independiente para establecer células de fabricación flexibles: tornos suizos conectados a alimentadores de barras automatizados, transportadores de piezas robóticos y estaciones integradas de limpieza y marcado láser. Este modelo eleva el rendimiento al mismo tiempo que minimiza la contaminación-inducida por el hombre y los daños por manipulación, alineándose con los mandatos de GMP para una producción limpia.
Para los profesionales de adquisiciones, auditar las marcas de tornos suizos, el tamaño de la flota, la antigüedad y los registros de mantenimiento de un fabricante ofrece la información más tangible sobre la estabilidad de la producción y la destreza técnica. En última instancia, la ventaja clínica "mínimamente invasiva" de la aguja VABB se basa directamente en el dominio del fabricante del mecanizado "a nivel de micras".